Yuhong Holding Group Co.,LTD
 |
| উৎপত্তি স্থল: | চীন |
| পরিচিতিমুলক নাম: | YUHONG |
| সাক্ষ্যদান: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| মডেল নম্বার: | N/A |
| ন্যূনতম চাহিদার পরিমাণ: | 500 কেজি |
|---|---|
| মূল্য: | To be discussed |
| প্যাকেজিং বিবরণ: | লোহার ফ্রেম কাঠের কেস |
| ডেলিভারি সময়: | 50-120 দিন |
| পরিশোধের শর্ত: | এল/সি, টি/টি |
| যোগানের ক্ষমতা: | 5000 মিটার/দিন |
| পণ্য: | সেরেটেড ফিন টিউব | উপাদান: | ASTM A179 A179 |
|---|---|---|---|
| আবেদন: | এইচআরএসজি | প্যাকেজ: | লোহার ফ্রেম কাঠের কেস |
| বিশেষভাবে তুলে ধরা: | সিরিত ফিনিং টিউব HRSG,এএসটিএম এ১৭৯ ফিন টিউব,সাইজড ফিন টিউব তাপ পুনরুদ্ধার |
||
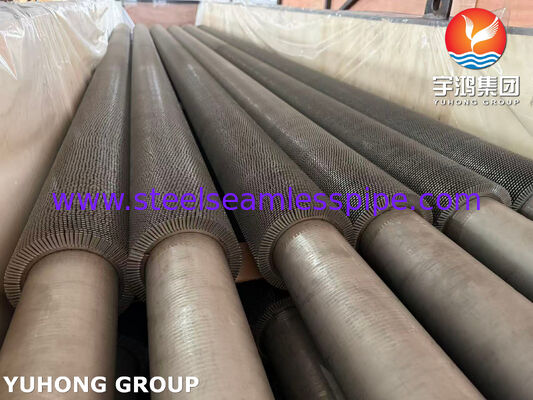
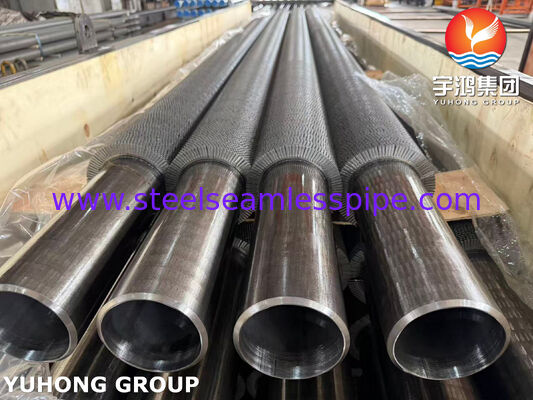
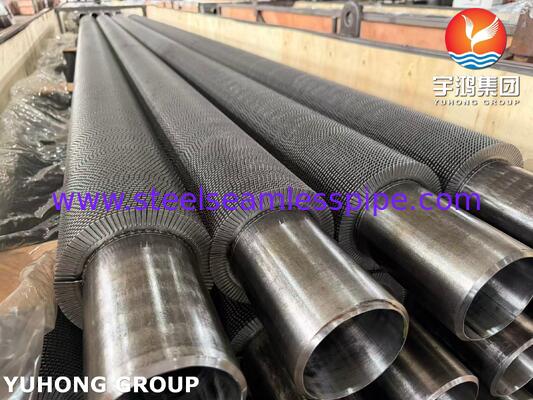
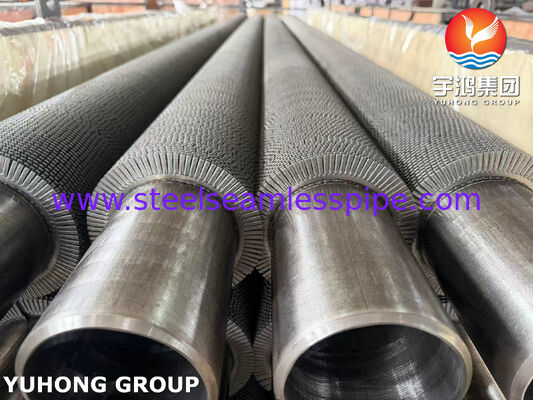
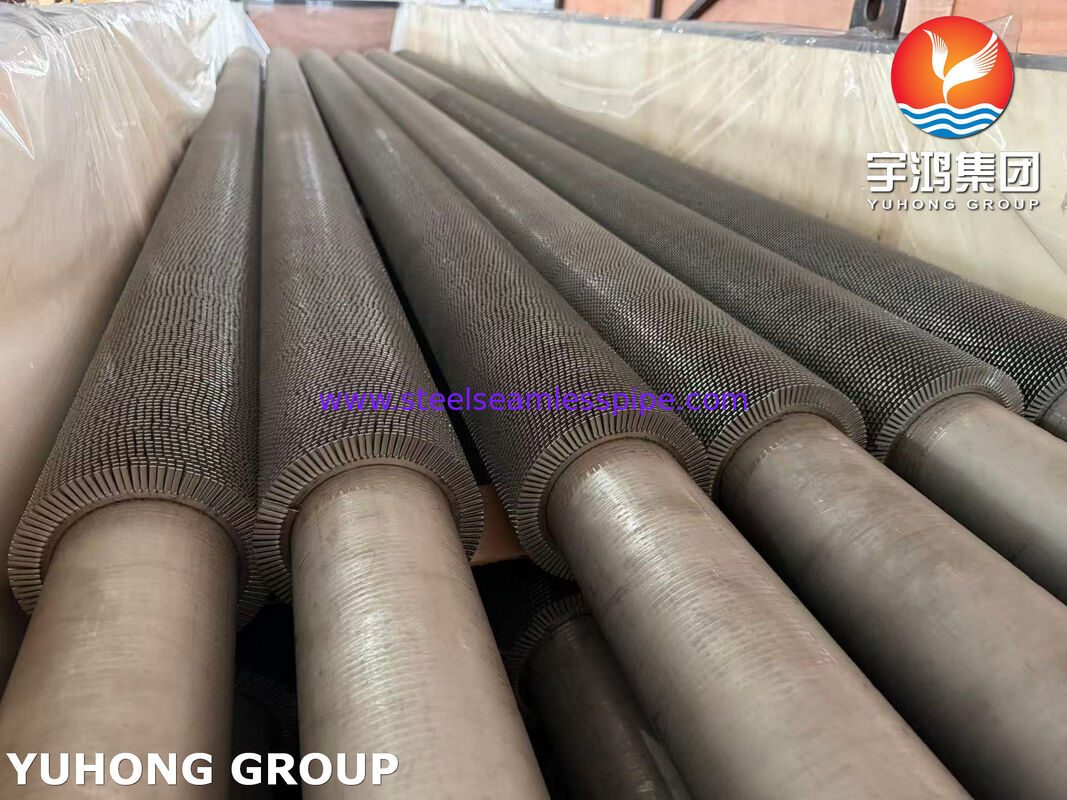
HRSG-এর জন্য ASTM A179 দানাদার ফিনযুক্ত টিউবহিট-ট্রান্সফার টিউবগুলি তাপ পুনরুদ্ধার বাষ্প জেনারেটর (HRSGs) এর কার্যকর বাহ্যিক তাপ-স্থানান্তর এলাকা বাড়ানোর জন্য ডিজাইন করা হয়েছে, বিশেষ করে নিম্ন থেকে মাঝারি-তাপমাত্রার তাপ পুনরুদ্ধার বিভাগে যেমন ইকোনোমাইজার, ফিডওয়াটার প্রিহিটার এবং অন্যান্য গ্যাস-সাইড হিট রিকভারি মডিউল।
টিউব থেকে উত্পাদিত হয়ASTM A179 বিজোড় ঠান্ডা টানা কম কার্বন ইস্পাত, যখন একটি দানাদার বা খণ্ডিত ধাতব পাখনা হেলালিভাবে ক্ষত বা অন্যথায় যান্ত্রিকভাবে টিউবের পৃষ্ঠের সাথে সংযুক্ত থাকে। দানাদার পাখনার জ্যামিতি গ্যাসের প্রবাহে নিয়ন্ত্রিত অশান্তি প্রবর্তন করার সময় বাইরের পৃষ্ঠের ক্ষেত্রফল বৃদ্ধি করে, একটি খালি নলের তুলনায় তাপ স্থানান্তরকে উন্নত করে।
ASTM A179 বিশেষভাবে হিট এক্সচেঞ্জার, কনডেন্সার এবং অনুরূপ তাপ-স্থানান্তর সরঞ্জামগুলিতে ব্যবহৃত বিরামহীন ঠান্ডা-আঁকা কম-কার্বন ইস্পাত টিউবের জন্য তৈরি। স্ট্যান্ডার্ড কভার টিউব বাইরে ব্যাস থেকে1/8 ইঞ্চি থেকে 3 ইঞ্চি (3.2-76.2 মিমি).
এইচআরএসজি অ্যাপ্লিকেশনের জন্য, দানাদার পাখনা নকশা মধ্যে একটি ব্যবহারিক ভারসাম্য প্রদান করেতাপ-স্থানান্তর দক্ষতা, গ্যাস-সাইড প্রেশার ড্রপ, কমপ্যাক্ট ইকুইপমেন্ট ডিজাইন, ম্যানুফ্যাকচারিবিলিটি এবং রক্ষণাবেক্ষণ অ্যাক্সেসযোগ্যতা.
একটি HRSG গরম নিষ্কাশন গ্যাস থেকে তাপ শক্তি পুনরুদ্ধার করে এবং সেই শক্তিকে জল বা বাষ্পে স্থানান্তর করে। নল দিয়ে পানি বা বাষ্প প্রবাহিত হওয়ার সময় নিষ্কাশন গ্যাস ফিনড-টিউব ব্যাঙ্ক জুড়ে যায়।
দানাদার পাখনা নিষ্কাশন গ্যাসের সংস্পর্শে থাকা তাপ-স্থানান্তর পৃষ্ঠকে বড় করে। শুধুমাত্র টিউবের অপেক্ষাকৃত ছোট বাইরের পৃষ্ঠের উপর নির্ভর করার পরিবর্তে, পাখনাগুলি তাপ বিনিময়ের জন্য যথেষ্ট বড় এলাকা প্রদান করে।
তাপ-স্থানান্তর প্রক্রিয়াটিকে সংক্ষিপ্ত করা যেতে পারে:
গরম নিষ্কাশন গ্যাস → দানাদার পাখনা → ফিন-টু-টিউব সংযোগ → টিউব প্রাচীর → অভ্যন্তরীণ তরল
সেরেশনগুলি গ্যাসের সীমানা স্তরকে বাধা দেয় এবং পাখনা পৃষ্ঠের চারপাশে অতিরিক্ত মিশ্রণকে উন্নীত করে। এটি গ্যাস-পার্শ্বের তাপ স্থানান্তর উন্নত করতে পারে যখন ডিজাইনারদের পাখনার উচ্চতা, বেধ, পিচ এবং টিউব বিন্যাস নির্বাচনের মাধ্যমে চাপ হ্রাস নিয়ন্ত্রণ করতে দেয়।
একটি HRSG-তে, এই নকশাটি বিশেষভাবে উপযোগী যেখানে গ্যাস-পার্শ্বের তাপ-স্থানান্তর সহগ জল-পার্শ্বের সহগের তুলনায় তুলনামূলকভাবে কম।
ASTM A179 দানাদার ফিনড টিউবগুলি সাধারণত এর জন্য বিবেচনা করা হয়:
ইকোনোমাইজার এইচআরএসজির উচ্চ-তাপমাত্রা বিভাগে জল প্রবেশ করার আগে নিষ্কাশন গ্যাস থেকে বয়লার ফিডওয়াটারে তাপ স্থানান্তর করে।
সেরেটেড ফিনড টিউবগুলি উপলব্ধ গ্যাস-পার্শ্বের তাপ-স্থানান্তর এলাকা বৃদ্ধি করে, যা ইকোনোমাইজারকে একটি কমপ্যাক্ট টিউব-ব্যাঙ্ক ব্যবস্থার মধ্যে আরও অবশিষ্ট নিষ্কাশন তাপ পুনরুদ্ধার করতে দেয়।
উপযুক্ত তাপমাত্রার সীমার জন্য, দানাদার ফিনড টিউবগুলি পুনরুদ্ধার করা নিষ্কাশন বা প্রক্রিয়া তাপ ব্যবহার করে ফিডওয়াটারকে আগে থেকে গরম করতে ব্যবহার করা যেতে পারে।
এগুলিকে তাপ-পুনরুদ্ধারের সরঞ্জামগুলিতে অন্তর্ভুক্ত করা যেতে পারে যেখানে গরম গ্যাস পাওয়া যায় তবে অপারেটিং তাপমাত্রা কম-কার্বন ইস্পাত টিউব উপকরণগুলির সাথে সামঞ্জস্যপূর্ণ।
নকশাটি গ্যাস-থেকে-তরল তাপ-স্থানান্তর শুল্কের জন্য উপযুক্ত যেখানে বর্ধিত বাহ্যিক পৃষ্ঠের ক্ষেত্রফল প্রয়োজন।
উপাদান নির্বাচন সর্বদা প্রকৃত টিউব-প্রাচীর তাপমাত্রা, গ্যাস গঠন, চাপ, ক্ষয় পরিবেশ এবং প্রযোজ্য নকশা কোডের উপর ভিত্তি করে হওয়া উচিত।ASTM A179 একটি নিম্ন-কার্বন তাপ-বিনিময়কারী টিউব উপাদান এবং উচ্চ-তাপমাত্রা HRSG বিভাগে ব্যবহৃত অ্যালয়-স্টিল গ্রেডের জন্য স্বয়ংক্রিয়ভাবে প্রতিস্থাপিত হওয়া উচিত নয়।
ASTM A179/A179M নির্দিষ্ট করেবিজোড়, ঠান্ডা টানা, কম কার্বন ইস্পাত টিউবহিট এক্সচেঞ্জার, কনডেন্সার এবং অনুরূপ তাপ-স্থানান্তর সরঞ্জামের জন্য। বর্তমান ASTM তালিকা A179/A179M-24 কে সক্রিয় সংস্করণ হিসেবে চিহ্নিত করে।
উত্পাদন পথটি গুরুত্বপূর্ণ কারণ ঠান্ডা অঙ্কন ভাল মাত্রিক নিয়ন্ত্রণ এবং পৃষ্ঠের গুণমান সরবরাহ করে। ASTM A179-এর চূড়ান্ত কোল্ড-ড্রয়িং পাসের পরেও তাপ চিকিত্সার প্রয়োজন1200°F[650°C]বা উচ্চতরউল্লেখিত স্পেসিফিকেশন প্রয়োজনীয়তা অধীনে.
ASTM A179 নিজেই টিউবের বাইরে ব্যাসের অনুমতি দেয়1/8 ইঞ্চি থেকে 3 ইঞ্চি (3.2-76.2 মিমি).
এইচআরএসজি এবং তাপ-পুনরুদ্ধারের সরঞ্জামগুলিতে ব্যবহৃত দানাদার ফিনযুক্ত টিউবগুলির জন্য, ব্যবহারিক প্রকল্পের আকারগুলি সাধারণত প্রয়োজনীয় তাপ-স্থানান্তর শুল্ক, গ্যাসের বেগ, চাপ হ্রাস, টিউব-ব্যাঙ্কের ব্যবস্থা এবং তৈরির প্রয়োজনীয়তা অনুসারে নির্বাচন করা হয়।
| আইটেম | কমন রেঞ্জ/বিকল্প |
|---|---|
| বেস টিউব উপাদান | ASTM A179 |
| টিউব OD | প্রায় 12.7-63.5 মিমি সাধারণত ব্যবহৃত হয়; অন্যান্য মাপ উপলব্ধ |
| টিউব প্রাচীর বেধ | প্রায় 1.5-5.0 মিমি সাধারণত ব্যবহৃত হয় |
| টিউবের দৈর্ঘ্য | 3,000-12,000 মিমি সাধারণ; কাস্টমাইজড দৈর্ঘ্য উপলব্ধ |
| ফিন উপাদান | কার্বন ইস্পাত বা অন্যান্য নির্দিষ্ট উপাদান |
| পাখনার উচ্চতা | প্রায় 10-25 মিমি সাধারণত ব্যবহৃত হয় |
| পাখনা বেধ | প্রায় 0.8-2.0 মিমি সাধারণত ব্যবহৃত হয় |
| ফিন পিচ | প্রায় 2.0-8.0 মিমি সাধারণত ব্যবহৃত হয় |
| ফিনের ধরন | সেরেটেড / সেগমেন্টেড / হেলিকালি ক্ষত |
| ফিন কভারেজ | ক্রমাগত বা নকশা অনুযায়ী নির্দিষ্ট |
| কনফিগারেশন শেষ করুন | প্লেইন, আন-ফিনড, বেভেলড, বা প্রকল্প-নির্দিষ্ট |
উপরের রেঞ্জগুলি ASTM A179 দ্বারা আরোপিত সীমার পরিবর্তে সাধারণ প্রকৌশল সরবরাহের পরিসর। এইচআরএসজি তাপীয় এবং যান্ত্রিক নকশার বিপরীতে চূড়ান্ত মাত্রা নিশ্চিত করা উচিত।
দানাদার পাখনা পাখনা ফালা বরাবর বারবার বাধা বা কাটা দিয়ে তৈরি করা হয়। সম্পূর্ণ অবিচ্ছিন্ন হেলিকাল পাখনার সাথে তুলনা করে, খণ্ডিত জ্যামিতি পাখনার চারপাশে গ্যাসের মিশ্রণ উন্নত করতে পারে এবং তাপ সম্প্রসারণ আচরণকে সহজতর করতে পারে।
সাধারণ নকশা পরামিতি অন্তর্ভুক্ত:
সর্বোত্তম কনফিগারেশন HRSG-এর নিষ্কাশন-গ্যাস প্রবাহের হার, গ্যাসের তাপমাত্রা, অনুমোদনযোগ্য চাপ হ্রাস, ফাউলিং প্রবণতা, তাপ-স্থানান্তর লক্ষ্য এবং উপলব্ধ ইনস্টলেশন স্থানের উপর নির্ভর করে।
সুনির্দিষ্ট তাপীয় কর্মক্ষমতা প্রয়োজন এমন প্রকল্পগুলির জন্য, পাখনার মাত্রা তাই থেকে নির্বাচন করা উচিতএকটি সাধারণ মান আকারের পরিবর্তে তাপ নকশা গণনা.
ASTM A179 একটি অপেক্ষাকৃত সহজ রাসায়নিক গঠন সহ একটি নিম্ন-কার্বন ইস্পাত গ্রেড। নির্দিষ্ট রচনা হল:
| উপাদান | ASTM A179 প্রয়োজনীয়তা |
|---|---|
| কার্বন (C) | 0.06-0.18% |
| ম্যাঙ্গানিজ (Mn) | 0.27-0.63% |
| ফসফরাস (P) | ≤0.035% |
| সালফার (এস) | ≤0.035% |
| সিলিকন (Si) | একটি প্রয়োজনীয় alloying পরিসীমা হিসাবে নির্দিষ্ট করা হয়নি |
| ক্রোমিয়াম (Cr) | উল্লেখ করা হয়নি |
| নিকেল (Ni) | উল্লেখ করা হয়নি |
| মলিবডেনাম (Mo) | উল্লেখ করা হয়নি |
ASTM স্পেসিফিকেশন বিশেষভাবে এই গ্রেডের জন্য কার্বন, ম্যাঙ্গানিজ, ফসফরাস এবং সালফারের প্রয়োজনীয়তা চিহ্নিত করে।
লো-কার্বন কম্পোজিশন ভালো উত্পাদনযোগ্যতাকে সমর্থন করে এবং উপাদানটিকে ঠান্ডা-টানা তাপ-বিনিময়কারী টিউবিংয়ের জন্য উপযুক্ত করে তোলে।
ASTM A179 টিউবিংয়ের জন্য সাধারণ ন্যূনতম যান্ত্রিক প্রয়োজনীয়তাগুলির মধ্যে রয়েছে:
| সম্পত্তি | প্রয়োজনীয়তা |
|---|---|
| প্রসার্য শক্তি | ≥325 MPa |
| ফলন শক্তি | ≥180 MPa |
| প্রসারণ | ≥35% |
| কঠোরতা | ≤72 HRB |
এই মানগুলি সাধারণত ASTM A179 টিউবিংয়ের জন্য রিপোর্ট করা হয়; প্রযোজ্য ক্রয় স্পেসিফিকেশন এবং স্ট্যান্ডার্ডের বর্তমান সংস্করণ চূড়ান্ত গ্রহণযোগ্যতা নিয়ন্ত্রণ করা উচিত।
তুলনামূলকভাবে উচ্চ প্রসারণের প্রয়োজনীয়তা টিউব গঠন এবং ফ্যাব্রিকেশন অপারেশনের জন্য উপকারী। যান্ত্রিক বৈশিষ্ট্যগুলি ASTM A179-এর মধ্যে প্রযোজ্যতা সীমা সাপেক্ষে, যার মধ্যে খুব ছোট টিউবিং এবং খুব পাতলা দেয়ালের সীমাবদ্ধতা রয়েছে।
ASTM A179 দানাদার ফিনযুক্ত টিউবগুলির জন্য একটি সাধারণ উত্পাদন রুট হল:
স্টিল বিলেট → পিয়ার্সিং → হট রোলিং → কোল্ড ড্রয়িং → হিট ট্রিটমেন্ট → সোজা করা → কাটিং → ডাইমেনশনাল ইন্সপেকশন → ফিন প্রস্তুতি → ফিন অ্যাটাচমেন্ট → সেরেশন ফর্মেশন/ফিন ফর্মিং → ফিনিড-টিউব পরিদর্শন → টেস্টিং → চিহ্নিতকরণ এবং প্যাকেজিং
ASTM A179 বেস টিউব বিজোড় প্রক্রিয়া এবং ঠান্ডা টানা দ্বারা নির্মিত হয়.
ফিনড-টিউব উত্পাদনের জন্য, বিশেষ মনোযোগ দেওয়া হয়:
মান নিয়ন্ত্রণ উভয়ই অন্তর্ভুক্ত করতে পারেবেস-টিউব পরিদর্শনএবংফিনড-টিউব পরিদর্শন সমাপ্ত.
তাপ বিশ্লেষণ এবং, যখন প্রয়োজন হয়, পণ্য বিশ্লেষণ যাচাই করে যে বেস টিউবটি নির্দিষ্ট ASTM A179 রসায়নের সাথে সামঞ্জস্যপূর্ণ।
টেনসাইল টেস্টিং প্রসার্য শক্তি, ফলনের শক্তি এবং টিউব উপাদানের প্রসারণ যাচাই করে।
কঠোরতা পরীক্ষা নির্দিষ্ট যান্ত্রিক-সম্পত্তি প্রয়োজনীয়তার সাথে সম্মতি নিশ্চিত করে।
ফ্ল্যাটেনিং টেস্টিং টিউবের নমনীয়তা এবং বিকৃতির প্রতিরোধের মূল্যায়ন করে। ASTM A179 প্রয়োজনীয় টিউব পরীক্ষার মধ্যে সমতল পরীক্ষা চিহ্নিত করে।
ফ্লেয়ারিং টেস্টিং অগ্রহণযোগ্য ক্র্যাকিং বা ত্রুটি ছাড়াই নিয়ন্ত্রিত প্রসারণের মধ্য দিয়ে টিউবের ক্ষমতা মূল্যায়ন করে।
যেখানে প্রযোজ্য, ক্রয়ের প্রয়োজনীয়তা এবং প্রযোজ্য স্পেসিফিকেশন অনুযায়ী ফ্ল্যাঞ্জ পরীক্ষা করা যেতে পারে।
হাইড্রোস্ট্যাটিক টেস্টিং সমাপ্ত টিউবের চাপের অখণ্ডতা পরীক্ষা করে। ASTM A179 তার নির্দিষ্ট টিউব পরীক্ষার মধ্যে হাইড্রোস্ট্যাটিক পরীক্ষাকে চিহ্নিত করে।
এডি-কারেন্ট পরীক্ষা বা অন্য একটি উপযুক্ত এনডিই পদ্ধতি টিউবের মধ্যে বিচ্ছিন্নতা সনাক্ত করার জন্য ক্রেতা বা প্রযোজ্য প্রকল্প মান দ্বারা নির্দিষ্ট করা যেতে পারে।
সমাপ্ত টিউবগুলির জন্য পরিদর্শন করা হয়:
টিউব এবং পাখনার পৃষ্ঠতলগুলি ফাটল, অত্যধিক জারণ, বিকৃতি, ক্ষতিগ্রস্ত পাখনা, দুর্বল সংযুক্তি এবং অন্যান্য দৃশ্যমান ত্রুটিগুলির জন্য পরীক্ষা করা হয়।
ASTM A179 এর জন্য সমাপ্ত টিউবগুলিকে স্কেলমুক্ত হতে হবে, সামান্য পরিমাণ জারণ স্কেল হিসাবে বিবেচিত হয় না।
পাখনাটি নিষ্কাশন-গ্যাস তাপ স্থানান্তরের জন্য উপলব্ধ বাহ্যিক পৃষ্ঠের ক্ষেত্রফলকে উল্লেখযোগ্যভাবে বৃদ্ধি করে।
প্রদত্ত গ্যাস-প্রবাহ খামের মধ্যে আরও তাপ-স্থানান্তর পৃষ্ঠ ইনস্টল করা যেতে পারে, যেখানে উপযুক্ত সেখানে সরঞ্জামের আকার হ্রাস করতে সহায়তা করে।
সেরােশনগুলি সীমানা স্তরকে বাধা দেয় এবং পাখনার পৃষ্ঠের চারপাশে গ্যাসের মিশ্রণকে উত্সাহ দেয়।
লো-কার্বন ASTM A179 টিউব ভাল নমনীয়তা প্রদান করে এবং তাপ-বিনিময়কারী তৈরির জন্য উপযুক্ত।
তাপমাত্রা শাসনের জন্য যেখানে কার্বন ইস্পাত প্রযুক্তিগতভাবে উপযুক্ত, A179 উচ্চ-অ্যালয় টিউবিংয়ের একটি অর্থনৈতিক বিকল্প প্রদান করতে পারে।
পাখনার উচ্চতা, পিচ, বেধ, টিউব ব্যবধান, এবং বেয়ার-এন্ডের মাত্রা এইচআরএসজি তাপ নকশা অনুযায়ী কাস্টমাইজ করা যেতে পারে।
আমরা গ্রাহক-নির্দিষ্ট অনুযায়ী দানাদার ফিনড টিউব তৈরি করিতাপীয়, মাত্রিক, উপাদান, এবং পরিদর্শন প্রয়োজনীয়তাএক-আকার-ফিট-সমস্ত কনফিগারেশনের উপর নির্ভর করার পরিবর্তে।
আমাদের সরবরাহ ক্ষমতা অন্তর্ভুক্ত করতে পারে:
HRSG প্রকল্পের জন্য, গ্রাহকরা প্রয়োজনীয় প্রদান করতে পারেনগ্যাসের তাপমাত্রা, গ্যাস প্রবাহ, জল/বাষ্পের অবস্থা, নকশার চাপ, অনুমোদনযোগ্য চাপ হ্রাস, টিউব-ব্যাঙ্কের মাত্রা এবং প্রয়োজনীয় তাপ শুল্ক, প্রকৃত অ্যাপ্লিকেশনের চারপাশে ফিনড-টিউব কনফিগারেশন নির্বাচন করার অনুমতি দেয়।
ASTM A179 হল aকম কার্বন তাপ এক্সচেঞ্জার টিউব উপাদান, একটি ক্রোমিয়াম-মলিবডেনাম খাদ-ইস্পাত গ্রেড নয়। অতএব, এটি সাধারণত গরম এইচআরএসজি চাপ অংশগুলির তুলনায় উপযুক্ত নিম্ন-তাপমাত্রার তাপ-পুনরুদ্ধার শুল্কের জন্য আরও উপযুক্ত।
উচ্চ-তাপমাত্রার ইকোনোমাইজার, সুপারহিটার, রিহিটার বা উচ্চতর ধাতব তাপমাত্রা সহ অন্যান্য বিভাগগুলির জন্য, ইঞ্জিনিয়ারিং ডিজাইনের উপর নির্ভর করে ASTM/ASME T11, T12, T22, T91 বা স্টেইনলেস গ্রেডগুলির মতো অ্যালয় গ্রেডগুলির প্রয়োজন হতে পারে।
চূড়ান্ত নল উপাদান সবসময় অনুযায়ী নির্বাচন করা উচিতনকশা তাপমাত্রা, নকশা চাপ, জারা অবস্থা, প্রযোজ্য বয়লার/চাপ-পাত্র কোড, এবং HRSG প্রস্তুতকারকের প্রকৌশল প্রয়োজনীয়তা.
ব্যক্তি যোগাযোগ: Nacy
টেল: +8619965117039
ফ্যাক্স: 0086-574-88017980